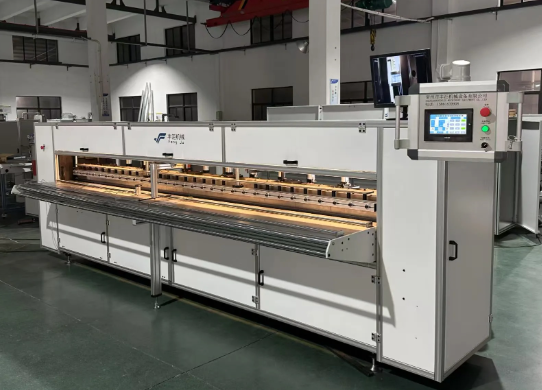
Porozumění rozdílům mezi poloačními a plně ačními automatický pletací stroj možnostmi je nezbytné pro výrobce, kteří usilují o vyvážení efektivity výroby, investic do zařízení, pohodlí úprav a konzistence záhybů. Klíčový rozdíl mezi těmito dvěma technologiemi spočívá v jejich pohonných strukturách a metodách nastavení výšky záhybů. Poloační záhybovací stroje používají k provádění záhybové akce kulisový mechanismus, zatímco plně ační záhybovací stroje využívají servomotory pro přesnější a flexibilnější řízení.
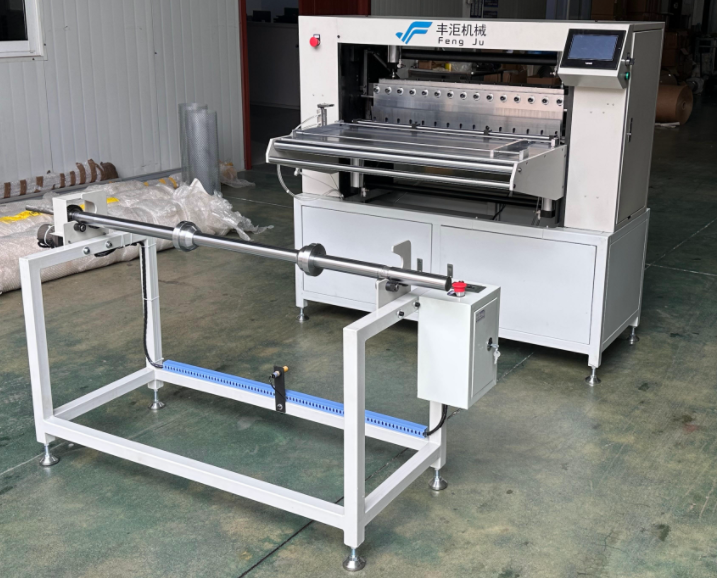
Lze použít jak poloautomatické, tak plně automatické konfigurace pleťovacích strojů pro výrobu záhybů, avšak liší se výrazně rychlostí provozu, nastavením výšky záhybu, výrobní účinností, náklady na zařízení a pohodlí obsluhy. Poloautomatické stroje nabízejí jednodušší mechanickou konstrukci a nižší náklady na zařízení, zatímco plně automatické stroje umožňují rychlejší výrobu, úpravu parametrů pomocí dotykové obrazovky a stabilnější konzistenci výšky záhybu. Výběr mezi nimi vyžaduje posouzení výrobního objemu, frekvence změn specifikací, zkušeností obsluhy, rozpočtu na zařízení a požadavků na účinnost.
Provozní funkčnost a integrace pracovní síly
Průtok procesu poloautomatického pleťovacího stroje
Poloautomatický pleťovací stroj využívá kulisový mechanismus řídit a ovládat proces sbíhání. Ve srovnání s plně automatickým servopoháněným modelem je jeho provozní rychlost relativně nižší, což omezuje celkovou výrobní účinnost. Jednodušší mechanická konstrukce však také snižuje složitost zařízení a usnadňuje jeho údržbu.
Nastavení výšky sbíhání na poloautomatickém sbíhacím stroji se provádí ručně, nikoli prostřednictvím automatického elektrického řízení. Pokud operátoři potřebují změnit výšku sbíhání, obvykle přidávají nebo odstraňují podložky nebo upravují mechanické šrouby, aby dosáhli požadované velikosti sbíhání. Tento proces nastavení vyžaduje zastavení stroje, zatímco operátor dokončuje mechanické nastavení.
Protože výška rýhy závisí na ruční úpravě, zkušenosti obsluhy hrají důležitou roli při přesnosti nastavení a konzistenci výroby. Správná úprava umožňuje udržet spolehlivé rozměry rýh, zatímco rozdíly v dovednostech obsluhy mohou ovlivnit konzistenci výšky rýh. Tento provozní režim je proto vhodnější pro malé a střední výrobní šarže, kde dochází méně často ke změnám specifikací a maximální výrobní rychlost není hlavním požadavkem.
Integrace plně automatického rýhovacího stroje
Plně automatický rýhovací stroj využívá servomotor k pohonu a řízení rýhovacího procesu. Servořídicí systém umožňuje stroji pracovat vyšší rychlostí než poloautomatický rýhovací stroj s kulisovým mechanismem, čímž se zvyšuje celková výrobní účinnost a zařízení se stává vhodnějším pro nepřetržitou výrobu.
Jednou z hlavních výhod plně automatického záhybového stroje je metoda nastavení výšky záhybu. Namísto ručního přidávání podložek nebo nastavování šroubů mohou obsluhovatelé přímo nastavit požadované parametry výšky záhybu prostřednictvím dotykové obrazovky. Tím se zjednoduší nastavení stroje a sníží se množství ručního mechanického nastavování potřebného při změnách specifikací.
Plně automatický záhybový stroj poskytuje také vyšší stupeň automatizace během výroby. Při změně specifikací záhybů není třeba demontovat úpravné komponenty ani ručně upravovat mechanickou konstrukci. Servořízení pomáhá udržovat stabilní rozměry záhybů a konzistentní výrobní výsledky, čímž se systém stává zvláště vhodný pro výrobce vyžadující vyšší výkon a časté změny specifikací.
Výrobní kapacita a ekonomický výkon
Rozdíly ve výstupu a propustnosti
Rychlost výroby poloautomatického zářezového stroje je relativně nižší, protože zářezový pohyb je řízen přes mechanizmus s vačkou a úpravy specifikací vyžadují ruční zásah. Při změně výšky zářezu musí obsluha stroj zastavit a ručně upravit podložky nebo šrouby, než se znovu spustí výroba. Tyto mechanické úpravy mohou prodloužit dobu přeřazení a snížit celkovou výrobní efektivitu při zpracování více specifikací.
Plně automatické zářezové strojové systémy dosahují vyšších rychlostí zpracování díky řízení servomotorů. Výšku zářezu lze upravit přímo prostřednictvím parametrů na dotykové obrazovce, čímž se eliminuje nutnost opakovaných mechanických úprav. Rychlejší provoz a pohodlnější změny specifikací zvyšují celkový výkon, zejména v prostředích velkosériové nebo nepřetržité výroby. Pro výrobce s vysokými požadavky na výrobu se tato výhoda v efektivitě může stát důležitým faktorem při výběru zářezového zařízení.
Analýza kapitálových investic a návratnosti
Systémy poloautomatických záhybovacích strojů obvykle vyžadují nižší investice do zařízení díky relativně jednoduché mechanické konstrukci založené na kulisách. Stroj obsahuje méně složitých řídicích komponent, čímž jsou jak počáteční náklady na zařízení, tak náklady na údržbu poměrně nižší. To činí poloautomatické záhybovací stroje praktickou volbou pro výrobce s omezeným rozpočtem na zařízení nebo se středními požadavky na výrobní výkon.
Systémy plně automatických záhybovacích strojů vyžadují vyšší počáteční investici, protože využívají servomotory a pokročilejší řídicí systémy. Tato dodatečná investice však umožňuje rychlejší zpracování, snazší nastavení výšky záhybu, zlepšenou provozní pohodlnost a stabilnější konzistenci záhybů. Výrobci by proto měli posuzovat náklady na zařízení ve spojení s objemem výroby, frekvencí změn specifikací a dlouhodobými požadavky na efektivitu, nikoli pouze s počátečními nákupními náklady.
Průhlednost, údržba a aspekty implementace
Přizpůsobitelnost rozmanitosti výroby
Obsluha poloautomatického záhybového stroje může měnit výšku záhybu ručním přidáváním nebo odstraňováním podložek či nastavováním šroubů. Tato mechanická metoda úpravy je jednoduchá, ale vyžaduje zastavení stroje během změny specifikací. Výsledek úpravy závisí také částečně na zkušenostech obsluhy, zejména pokud jsou požadovány přesné a konzistentní rozměry záhybů.
U výrobců, kteří vyrábějí relativně stabilní specifikace nebo provozují malé a střední výrobní šarže, tato ruční metoda úpravy stále poskytuje dostatečnou pružnost. Pokud se však specifikace záhybů mění často, opakované mechanické nastavení prodlužuje dobu provozu a vyžaduje vyšší míru obeznámenosti obsluhy se strojem.
Plně automatické systémy pro žehlení záhybů nabízejí větší pohodlí při nastavování díky řízení servomotoru a nastavení parametrů na dotykové obrazovce. Obsluha může požadovanou výšku záhybu změnit přímo na ovládacím rozhraní, aniž by musela ručně přidávat podložky nebo upravovat mechanické šrouby. To umožňuje rychlejší změny specifikací a snižuje závislost na zkušenostech s ručním nastavením.
Servořídicí systém také zlepšuje opakovatelnost výšky záhybu. Jakmile je zadán požadovaný parametr, stroj dokáže udržovat během výroby stabilnější rozměry záhybů. To činí plně automatické stroje pro žehlení záhybů zvláště vhodnými pro provozy, které často přepínají mezi různými specifikacemi záhybů nebo vyžadují konzistentní výstup při dlouhých výrobních šaržích.
Požadavky na údržbu a technickou podporu
Systémy poloautomatických pleťovacích strojů využívají jednodušší mechanickou konstrukci založenou na kulisovém mechanismu. Tento návrh snižuje složitost zařízení a usnadňuje běžnou údržbu. Mechanické nastavení, kontrola a údržba jsou obecně snadněji proveditelné, čímž se výrobcům pomáhá snížit obtížnost údržby.
Jednodušší konstrukce je také jedním z důvodů, proč mají poloautomatické pleťovací stroje nižší pořizovací náklady. Pro výrobce, kteří dávají přednost přímočarému provozu, pohodlné údržbě a kontrolovaným kapitálovým investicím, může kulisový poloautomatický stroj poskytnout praktické řešení pro výrobu.
Plně automatické pleťovací stroje využívají servomotory a elektronické řídicí systémy, aby dosáhly vyšší rychlosti výroby a automatického nastavení výšky záhybů. Tyto komponenty zajišťují vyšší přesnost a pohodlí při provozu, ale zároveň činí konstrukci zařízení složitější než u kulisového poloautomatického modelu.
V důsledku toho obvykle plně automatické záhybové stroje vyžadují vyšší investici do vybavení. Přidaná řídicí schopnost však přináší výhody z hlediska efektivity výroby, rychlosti změny specifikací a konzistence výšky záhybů. Výrobci provozující výrobní linky s vysokým objemem mohou tyto výhody považovat za důležitější než dodatečné náklady na vybavení.
Často kladené otázky
Kdy by měl výrobce zvolit poloautomatický záhybový stroj místo plně automatického záhybového stroje?
Výrobci by měli zvážit použití poloautomatického záhybového stroje v případech, kdy jsou výrobní objemy malé nebo střední, kdy je rozpočet na vybavení omezený, nebo kdy se specifikace záhybů nemusí často měnit. Mechanická konstrukce typu klikový mechanismus je jednoduchá, náklady na vybavení jsou relativně nízké a údržba je pohodlná.
Poloautomatické zářezové stroje jsou také vhodné pro výrobce, kteří mají zkušené operátory schopné ručně upravovat výšku zářezu pomocí podložek nebo šroubů. Pokud nejsou vyžadovány maximální rychlost výroby ani časté automatické změny specifikací, může poloautomatický zářezový stroj poskytnout ekonomické a praktické řešení.
Jaké jsou rozdíly v celkových nákladech na vlastnictví mezi provozem poloautomatických a plně automatických zářezových strojů?
Poloautomatické zářezové stroje obvykle mají nižší počáteční náklady na vybavení díky jednodušší mechanické konstrukci poháněné klikovým mechanismem. Údržba je také relativně jednoduchá. Změny výšky zářezu však vyžadují ruční úpravu a zastavení stroje, což může snížit efektivitu při častých změnách specifikací.
Plně automatické záhybovací stroje vyžadují vyšší investici do vybavení, protože využívají servomotory a automatické řídicí systémy. Výrobci za to získají vyšší rychlost výroby, úpravu výšky záhybu na dotykové obrazovce, jednodušší změnu specifikací a stabilnější konzistenci záhybů. Nejvhodnější volba tedy závisí na tom, zda výrobce upřednostňuje nižší počáteční investici nebo vyšší dlouhodobou výrobní efektivitu.
Lze poloautomatický záhybovací stroj později modernizovat tak, aby nabízel funkce plně automatického záhybovacího stroje?
Poloautomatický a plně automatický záhybovací stroj využívají odlišné pohonné a řídicí struktury. Poloautomatické stroje spoléhají na kulisový mechanismus a manuální nastavení výšky záhybu, zatímco plně automatické stroje používají servomotory a řízení parametrů prostřednictvím dotykové obrazovky.
Protože základní metody řízení jsou odlišné, výrobci plánující budoucí rozšíření výroby by měli při výběru zařízení posoudit očekávaný objem výroby, požadavky na změny specifikací a potřeby automatizace. Pokud jsou důležitými dlouhodobými požadavky vysokorychlostní nepřetržitá výroba a pohodlná automatická úprava výšky záhybů, může být od počátku vhodnější zvolit plně automatický servový záhybovací stroj.
Obsah
- Provozní funkčnost a integrace pracovní síly
- Výrobní kapacita a ekonomický výkon
- Průhlednost, údržba a aspekty implementace
-
Často kladené otázky
- Kdy by měl výrobce zvolit poloautomatický záhybový stroj místo plně automatického záhybového stroje?
- Jaké jsou rozdíly v celkových nákladech na vlastnictví mezi provozem poloautomatických a plně automatických zářezových strojů?
- Lze poloautomatický záhybovací stroj později modernizovat tak, aby nabízel funkce plně automatického záhybovacího stroje?